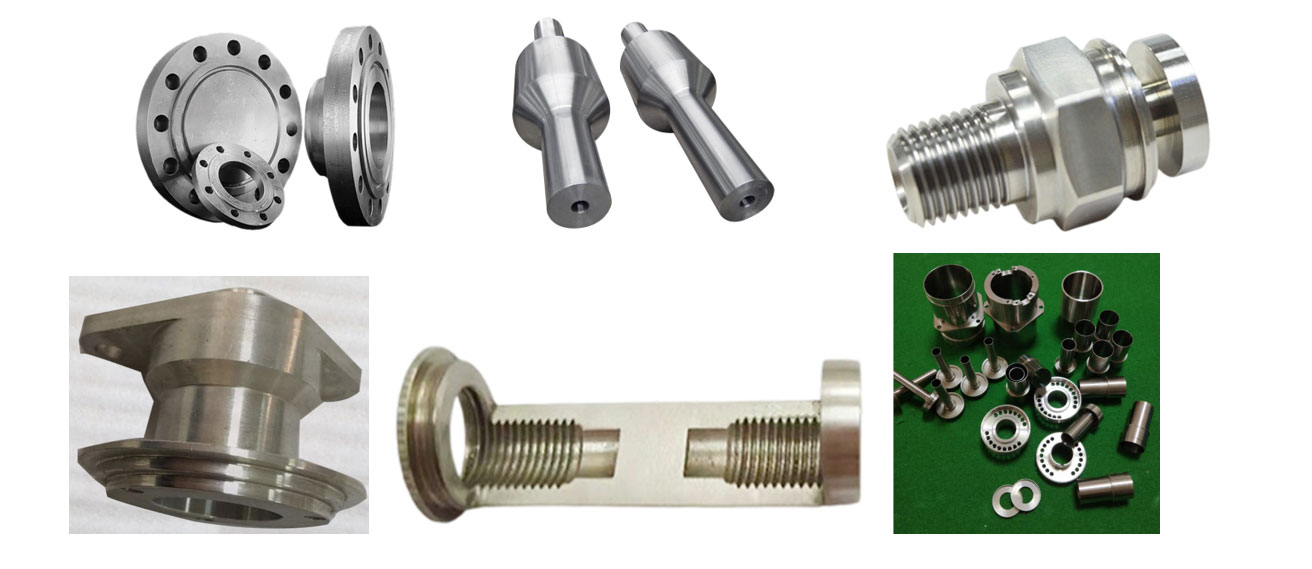
Forgácsolt Gépalkatrészek
Megmunkálási típusok: karimás alkatrészek, tengelyek, belső és külső menetes alkatrészek, csatlakozóelemek stb.
Ipari berendezésekhez gyakran olyan speciális alkatrészekre van szükség, amelyek kereskedelmi forgalomban nehezen beszerezhetők. Ilyenek lehetnek többek között a karimás alkatrészek, csatlakozóelemek, lépcsős tengelyek, belső és külső menetes alkatrészek, rögzítő- és vezetőelemek. Műszaki rajz, méretadatok vagy megfelelő mintadarab alapján egyedi fém- és nemfém alkatrészek megmunkálását vállaljuk. Az elkészült alkatrészek új berendezésekhez, valamint kopott vagy sérült gépalkatrészek pótlására is felhasználhatók.
Főbb megmunkálóberendezések és maximális munkaméretek: eszterga: Ø500 × 1500 mm, illetve Ø720 × 210 mm; síkköszörű: 750 × 340 × 325 mm; marógép: 730 × 400 × 400 mm; törött menetfúró-/csavarkiszedő gép: Ø0,8-Ø10 mm, legfeljebb 70 mm mélységig.
Lemezsajtolás és Lemezalakítás
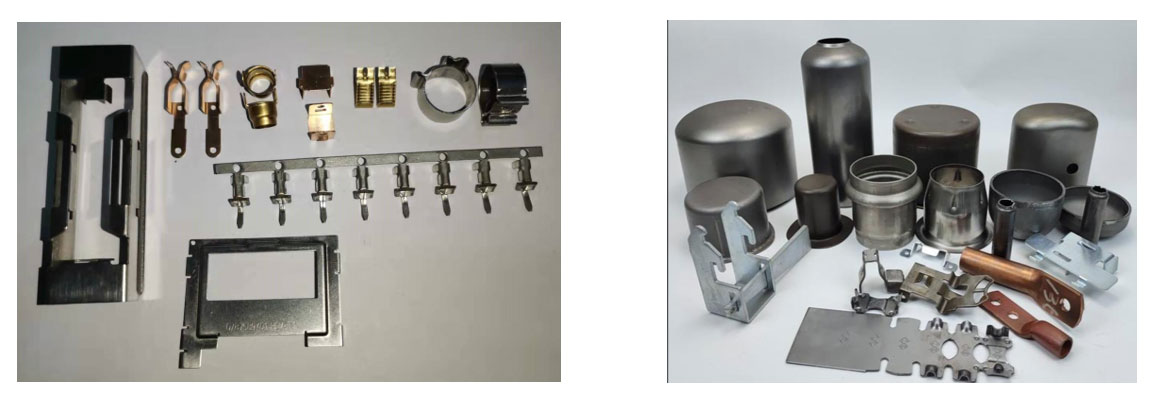
Megmunkálási típusok: lemezsajtolás, hajlítás, térbeli lemezalakítás
A sajtolási technológia jól alkalmazható sorozatgyártásban, ismétlődő geometriájú és egyenletes méretű fémalkatrészek előállítására. Az alkatrész kialakításától függően a gyártási folyamat több egymást követő kivágási és alakítási műveletből állhat. A lemezalakítással különféle térbeli geometriák hozhatók létre.
Műszaki rajz, méretadatok vagy megfelelő mintadarab alapján szerszámtervezést, szerszámgyártást és alkatrészgyártást is vállalunk.
Sajtolószerszámok
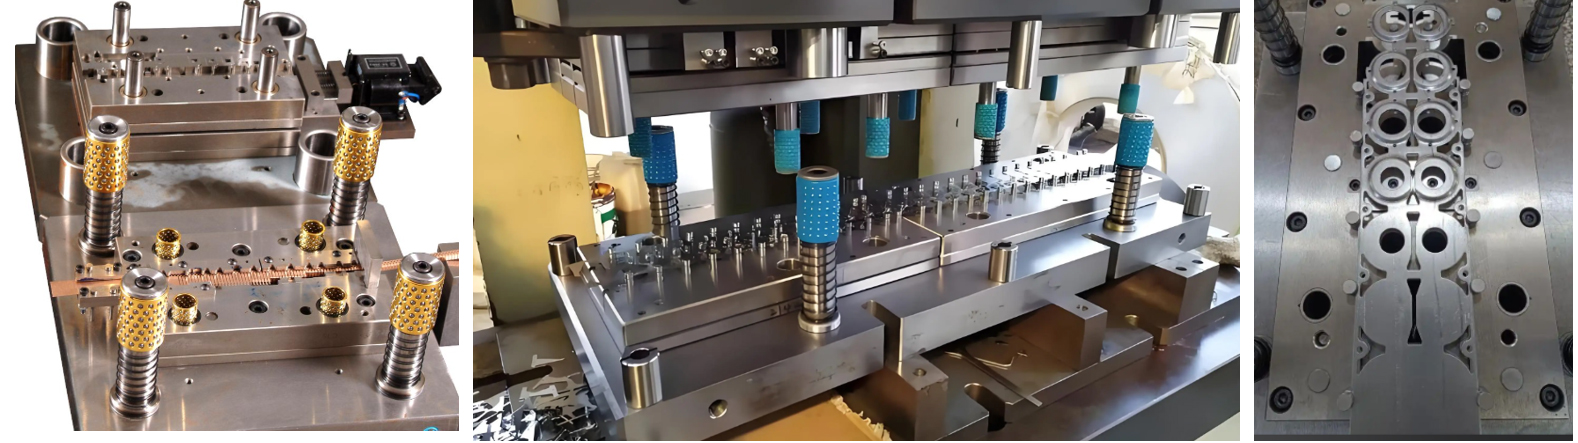
Megmunkálási típusok: többműveletes lemezsajtoló szerszámok, térbeli lemezalakító szerszámok
A lemezsajtoló szerszám több, egymással együttműködő funkcionális elemből áll. A vezető- és aktív szerszámelemek kialakítását az alkatrész geometriája és a szükséges műveletek határozzák meg. Többműveletes sajtolásnál az alkatrész geometriája több egymást követő pozícióban, fokozatosan alakul ki, a szerszám felépítése pedig meghatározza az egyes műveletek helyét és sorrendjét. A tervezés során az alkatrész geometriája mellett a présgéppel és a gyártási folyamattal való összehangolást is figyelembe kell venni. Műszaki rajz, méretadatok vagy megfelelő mintadarab alapján szerszámtervezést, szerszámmegmunkálást, valamint a szerszám telepítését és beállítását is vállaljuk.
Gyártókészülékek és Befogókészülékek
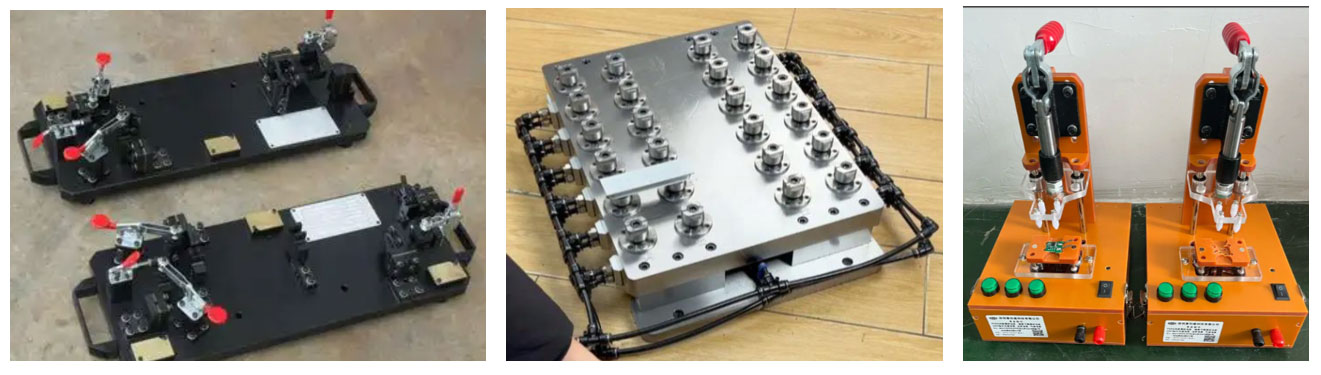
Típusok: gyorsszorítókkal szerelt készülékek, pneumatikus készülékek, tesztkészülékek, gyorsbefogó készülékek
A gyorsbefogó gyártókészülékek ismétlődő gyártási vagy szerelési feladatokhoz alkalmazhatók. A többpozíciós készülékek egyszerre több munkadarab elhelyezését teszik lehetővé. A pneumatikus rendszer a készülék egyes funkcióinak működtetésére használható, a kialakított befogási helyek pedig támogatják a munkadarabok ismételhető pozicionálását.
A tesztkészülékekben a technológiai igények szerint mechanikus rögzítés, kezelőelemek, termékpozicionálás, valamint jelcsatlakozások és vizsgálóberendezések kapcsolatai is integrálhatók. Műszaki rajz, méretadatok vagy megfelelő mintadarab alapján készüléktervezést, megmunkálást és gyártást vállalunkB
Plazmavágás és Lángvágás
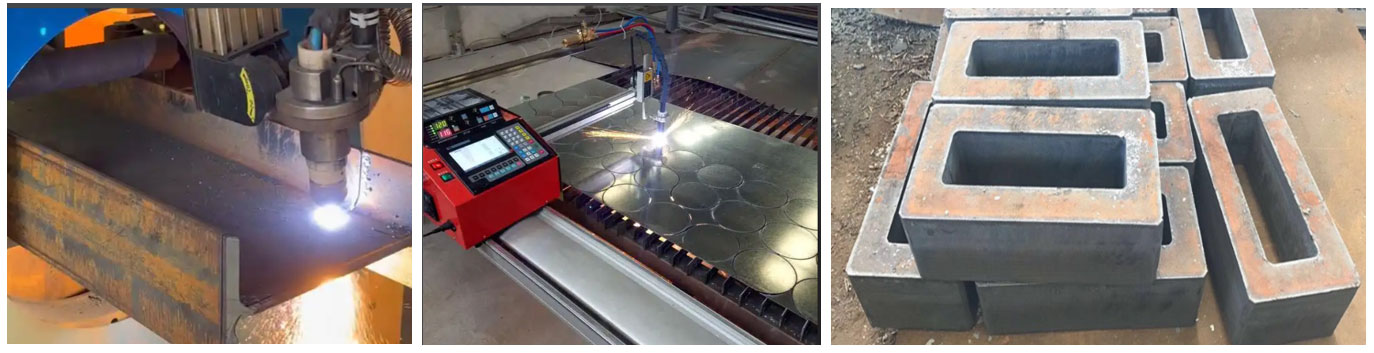
Megmunkálási típusok: acélszerkezeti elemek CNC plazmavágása, gépalkatrészek CNC plazmavágása, acéllemezek CNC lángvágása
A CNC plazmavágás legfeljebb 25 mm vastag fémanyagok vágására alkalmazható. A numerikus vezérlés programozott pályán teszi lehetővé egyedi kontúrok és furatok kivágását, valamint acélszerkezeti és lemezalkatrészek megmunkálását.
A CNC lángvágás legfeljebb 200 mm vastag fémanyagok vágására használható, és különösen vastag szénacél lemezek programozott kontúrvágására alkalmas. Egy lemezen ismétlődő formák vagy több alkatrész is elhelyezhető, vastag acélanyagból pedig egyedi külső és belső kontúrral rendelkező alkatrészek készíthetők.
A megfelelő vágási technológiát az anyag, a lemezvastagság, a kívánt geometria és az utólagos megmunkálási igény alapján választjuk meg.
Műszaki rajz, méretadatok vagy megfelelő mintadarab alapján alkatrész-kiosztást és vágási megmunkálást vállalunk.
Maximális vágási méret: 3000 × 1500 mm, maximális vastagság: 200 mm.
Acélszerkezetek Hegesztése, Gyártása és Szerelése
Tevékenységek: acélszerkezet-hegesztés, acélszerkezet-megmunkálás, acélszerkezet-gyártás, acélszerkezet-szerelés
Összetett acélszerkezetek gyártása több egymásra épülő műveletet igényel: a különböző geometriájú szerkezeti elemek gyártmányrajzainak elkészítését, a teherhordó részek szükséges méretezését és ellenőrzését, a pontos darabolást, összeállítást és hegesztést.
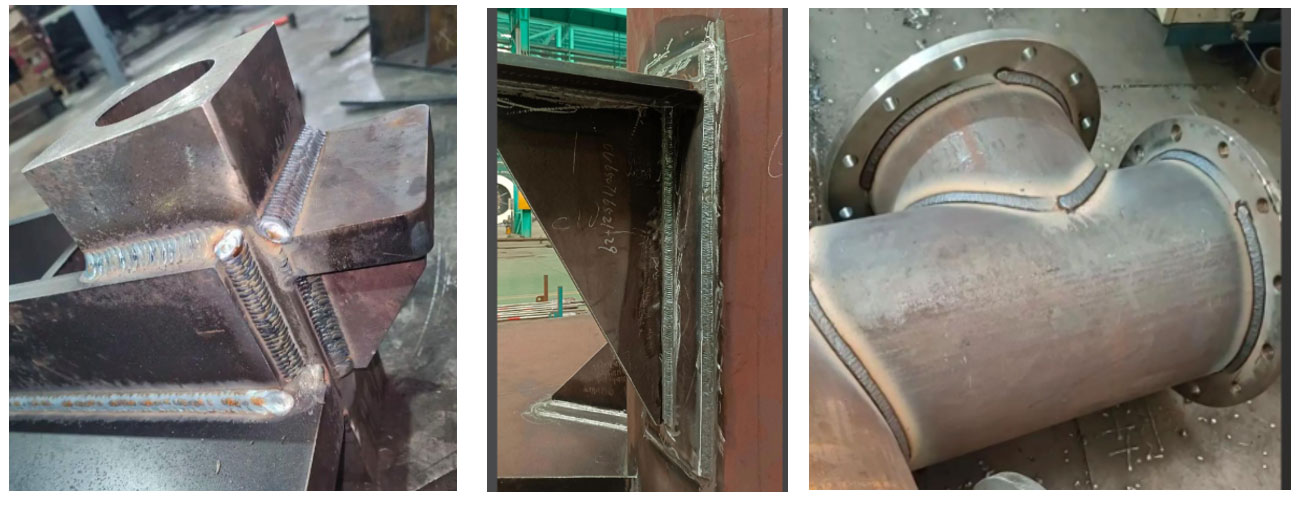
Csatlakozó felületek, merevítőlemezek, csatlakozólemezek, sarokvarratok, karimás elemek, csőidomok és lemezelemek különböző geometriájú szerkezeti egységekké állíthatók össze a szerkezeti tervek és gyártási rajzok alapján.
A pontos pozicionálás az acélszerkezetek összeállításának fontos része. Nagyméretű szerkezetek gyártásánál a lemezek és profilok előkészítését pozicionálás, összeállítás és a hegesztett kötések elkészítése követi. Műszaki rajz, méretadatok vagy megfelelő mintadarab alapján egyedi megmunkálási és gyártási feladatokat is vállalunk.
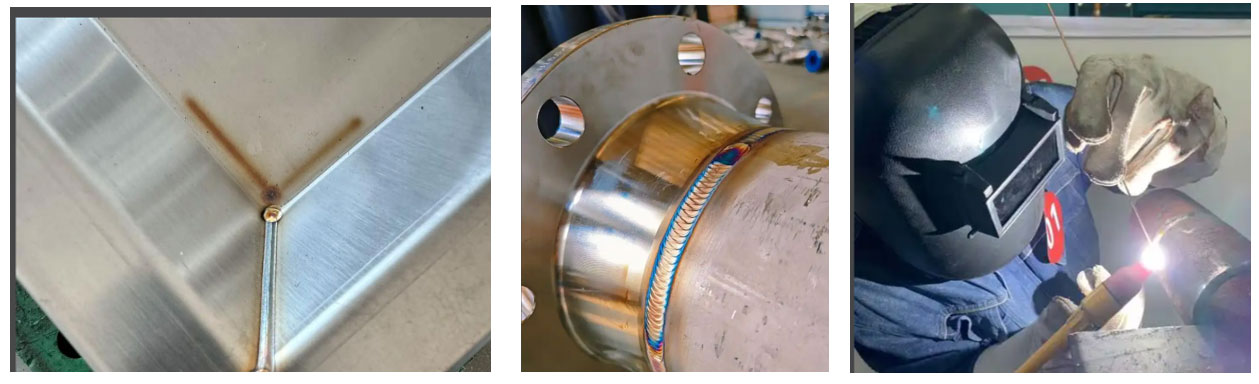
TIG (AWI) Hegesztés
Tevékenységek: különféle fémanyagokból készült lemez-, cső- és egyedi alakú alkatrészek precíziós hegesztése
A TIG (AWI) nem leolvadó volfrámelektródával végzett, stabil ívű és jól szabályozható hegesztési eljárás.
Szükség esetén a hozaganyag külön adagolható. Az eljárás kisebb szerkezeti részletekhez és nagy pontosságot igénylő hegesztési feladatokhoz is alkalmazható.
A munkát műszaki rajz, mintadarab vagy meghatározott műszaki követelmények alapján végezzük. A TIG (AWI) hegesztés fontos előnye a pontosan szabályozható munkafolyamat, az esztétikus varratkép és a megfelelő technológia mellett kialakítható jó tömörség.